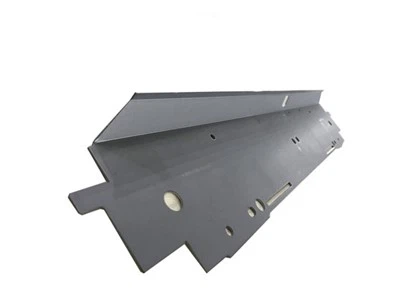
Proces ohýbania plechu sa vzťahuje na spracovanie zmeny uhla plechu alebo panelu. (napríklad ohýbanie listu do tvaru V, tvaru U atď.)
Ako príklad bude opísaná ohybová deformácia ohýbacieho člena v tvare písmena V. Spracovanie je:
Kontaktná doska dierovacieho pohybu (polotovar) vytvára krátky ohybový moment v dôsledku rôznych síl kontaktných bodov konvexných a konkávnych foriem a pod ohybovým momentom dochádza k elastickej deformácii na vytvorenie ohybu;
Keď razník pokračuje v klesaní, povrch polotovaru a lisovnice sa postupne približujú, takže polomer ohybu a ohýbacie rameno sú redukované. Kontaktný bod medzi polotovarom a lisovnicou sa pohybuje od ramena lisovnice k dvom šikmým plochám lisovnice (plastu) Zmena počiatočnej fázy);
Keď razník pokračuje v klesaní, dva konce polotovaru sa dotýkajú konvexného sklonu polotovaru, aby sa začalo ohýbanie (stupeň spätného ohybu);
Počas sploštenia, keď sa medzera medzi konvexnými a konkávnymi formami zmenšuje, je fólia sploštená medzi konvexnými a konkávnymi formami;

Proces ohýbania plechu, ako dôležitá súčasť procesu spracovania plechu, uvádza problémy, ktoré sa vyskytli v piatich procesoch ohýbania plechov a spôsoboch ich riešenia.
Po prvé: príčina deformácie otvoru spôsobeného ohybom:
Keď sa vykoná elastické ohnutie a otvor sa umiestni, vonkajšia strana zakriveného ramena sa ťahá v dôsledku trenia povrchu konkávnej formy a vonkajšieho povrchu obrobku a polohovací otvor sa deformuje.
Riešenie: Použite ohýbanie tvaru. Zvýšte tlak hornej dosky. Na hornú dosku sa pridáva plaketa, aby sa zvýšilo trenie, aby sa zabránilo skĺznutiu časti počas ohýbania.
Po druhé: ohybová hrana nie je rovná, dôvod veľkosti je nestabilný:
Proces navrhovania nezabezpečil tvarovanie alebo predbežné ohýbanie. Materiál nie je dostatočne silný. Nerovnosti konvexných a konkávnych foriem sú asymetrické alebo ohybová sila je nerovnomerná. Výška je príliš malá.
Riešenie: Usporiadajte návrh lisovacej linky alebo procesu predbežného ohýbania. Zvýšte lisovaciu silu. Konvexné a konkávne formy majú rovnomerné medzery a zaoblené rohy. Výška nesmie byť menšia ako minimálna veľkosť.

Tretia: dôvod, prečo má uhol ohybu praskliny:
Vnútorný polomer ohybu je príliš malý. Smer zrna materiálu je rovnobežný s čiarou ohybu. Výrezy sú prázdne. Plastová plasticita je slabá.
Riešenie: Zvýšte polomer ohybu razidla. Zmeňte rozvrhnutie. Otryskanie sa zmení na zaoblenie v obrobku. Žíhaný alebo s použitím mäkkého materiálu.
Po štvrté: príčina poškriabania vonkajšieho povrchu po ohnutí obrobku:
Povrch suroviny nie je hladký. Polomer ohybu razidla je príliš malý. Ohybová medzera je príliš malá.
Riešenie: Zlepšite hladkosť konvexných a konkávnych foriem. Zvýšte polomer ohybu razidla. Upravte medzeru ohybu.

Piaty: Dôvody na riedenie zakriveného povrchového extrúzneho materiálu:
Die filet je príliš malý. Medzera medzi konvexnými a konkávnymi formami je príliš malá.
Riešenie: Zvýšte polomer rohu lisovnice. Upravte medzeru medzi konvexnými a konkávnymi formami.